같은 주에 두 개의 그림이 같은 책상에 놓여졌습니다. 하나는 승용차 도어용 120g 래치 브래킷입니다. 다른 하나는 배기 매니폴드에서 약 90mm 떨어진 곳에 위치한 1.8kg 모터 하우징입니다. 둘 다 "다이캐스트, 합금 확인 필요"라는 동일한 메모를 가지고 있습니다.
테이블 앞에 있는 짧은 대답: 부품이 작고, 벽이 얇으며, 외관상 눈에 띄거나, 가공이 거의 없이 엄격한 공차를 유지해야 하는 경우 아연을 선택하십시오. 부품이 크거나 무게에 민감하거나 뜨거워지는 경우 알루미늄을 선택하십시오.
이 단일 규칙으로 대부분의 자동차 다이캐스팅 결정이 결정됩니다. 이것이 알려주지 않는 것은 경계가 실제로 어디에 있는지, 잘못 추측하는 데 드는 비용, 합금을 전환할 때 변경해야 하는 도면 세부 사항입니다. 이 세 가지 질문이 이 기사의 나머지 부분입니다.
아연과 알루미늄은 물리적인 이유로 서로 다른 기계로 주조됩니다. 아연 합금은 390°C 근처에서 녹습니다. 이 온도는 핫 챔버 기계가 냄비, 구즈넥, 노즐을 용융물에 담그고 몇 초 만에 측정된 양을 분사할 수 있을 만큼 충분히 낮습니다. 알루미늄은 600°C 근처에서 녹고 650~700°C에서 부어지며, 이는 뜨거운 챔버의 철 부분을 파괴하므로 알루미늄은 차가운 챔버로 작동합니다. 매 사이클마다 금속이 샷 슬리브에 쌓입니다.
이러한 프로세스 격차는 다운스트림 결과의 대부분을 설명합니다. 아연은 얇은 부분을 더 빨리 채우고, 더 작은 치수를 유지하며, 주조된 표면을 더 좋게 만듭니다. 알루미늄은 동일한 부피에 대해 훨씬 적은 질량을 전달하고 훨씬 더 많은 열을 견딜 수 있습니다.
| 재산 | Zamak 3 (아연) | A380 / ADC12(알루미늄) |
|---|---|---|
| 밀도 | 6.6g/cm3 | 2.71g/cm3 |
| 녹는점 | ~387°C | ~600°C, 650~700°C에서 부어짐 |
| 최고의 인장 강도 | ~283MPa | ~324MPa |
| 항복 강도 | ~221MPa | ~159MPa |
| 경도 | ~82HB | ~80HB |
| 열전도율 | ~113W/m·K | ~96W/m·K |
| 실용적인 최소 벽 | 0.5~1.0mm | 1.5~2.5mm |
| 선형 공차, 작은 특징 | ±0.025~0.05mm | ±0.05~0.13mm |
| 주조 공정 | 핫 챔버 | 콜드 챔버 |
| 일반적인 다이 수명 | 종종 500,000발의 샷 | 일반적으로 100,000~150,000장 |
아연은 알루미늄보다 밀도가 약 2.4배 더 높습니다. 동일한 부피를 아연에서 알루미늄으로 재설계하면 질량의 약 59%가 제거됩니다. 그렇기 때문에 EV 주행 거리나 스프링 아래 질량 목표와 같은 중량 기반 프로그램은 알루미늄으로 시작하고 거의 뒤돌아보지 않습니다.
절충안은 벽 두께입니다. 0.6mm 리브는 아연으로 안정적으로 주조됩니다. A380의 동일한 리브는 미성형 또는 냉간 차단 가능성이 높으므로 설계가 1.5~2.5mm로 이동합니다. 더 가벼운 합금의 두꺼운 벽은 무게 이점의 일부를 되찾고 항상 응고 시간과 주기 비용을 추가합니다.
세 번째 숫자는 온도이며 대부분의 현장 오류가 시작되는 곳입니다. 다이캐스트 아연은 약 95~100°C 이상에서 빠르게 강도를 잃고 일정한 하중이 가해지면 서서히 움직이기 때문에 실온에서 토크를 유지하는 볼트 조인트는 여름의 후드 아래 열기가 지나간 후에 이완될 수 있습니다. A380 알루미늄은 약 150°C까지 대부분의 강도를 유지하며 A360 또는 AlSi10MnMg와 같은 등급은 더욱 강화됩니다.
금속 가격만으로 두 합금을 비교하는 것은 함정입니다. 아연 합금은 일반적으로 알루미늄보다 킬로그램당 비용이 더 높으며 밀도가 높기 때문에 동일한 부피의 아연 부분도 더 많은 킬로그램을 소비합니다. 재료비 측면에서 아연은 거의 매번 손실됩니다.
프로세스의 나머지 부분을 계산하면 비교가 뒤집힙니다. 융점이 낮아지고 응고 절단 사이클 시간이 빨라지며 핫 챔버 주조 스크랩이 제거됩니다. 얇은 벽과 엄격한 공차로 인해 부품이 다이를 순 형상에 가깝게 남겨두므로 드릴링, 밀링 및 마무리 작업이 중단됩니다. 다이는 더 시원하고 오래 지속되므로 툴링 비용이 더 많은 부품에 분산됩니다. 아연은 또한 기계 가공 속도가 더 빠르고 더 깨끗하게 탭핑됩니다. 이는 12개의 나사산 구멍이 있는 브래킷과 하우징에 중요합니다.
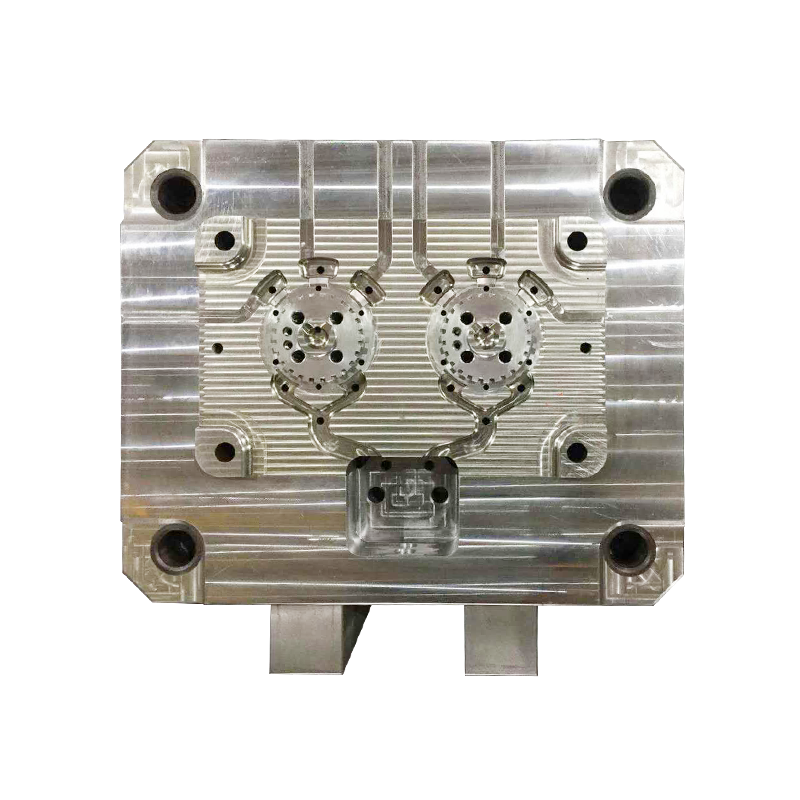
실행 가능한 규칙: 가공 함량이 높거나 공차가 엄격하거나 연간 생산량이 많을 때 아연이 승리합니다. 알루미늄은 부품이 무겁거나 크거나 열 부하가 심한 경우에 유리합니다. 공정을 절약해도 2.4배 밀도 패널티나 사용 중 크리프 실패가 상쇄되지 않기 때문입니다. 툴링은 동일한 논리를 따르며 각 경로마다 다른 엔지니어링 작업입니다. 알루미늄 다이는 사이클마다 650°C의 금속 사이클을 견디기 위해 열간 가공 공구강, 넉넉한 냉각 및 열 관리가 필요합니다.
 맞춤형 고압 알루미늄 다이캐스팅 금형 정밀한 부품을 위한 맞춤형 고압 알루미늄 다이캐스팅 금형; 공차가 엄격하거나 연간 생산량이 많아 알루미늄 툴링이 실용적인 경로가 되는 경우를 검토합니다. 제품보기 →
아연은 2차 작업이 부품 가격을 좌우하는 작고 정밀하며 대량 생산되는 부품에서 그 자리를 차지합니다.
이러한 각 부품은 밀도 저하가 그램 단위로 측정될 만큼 작으며, 정밀성 이점은 가공 단계 제거 및 스크랩 감소로 측정됩니다.
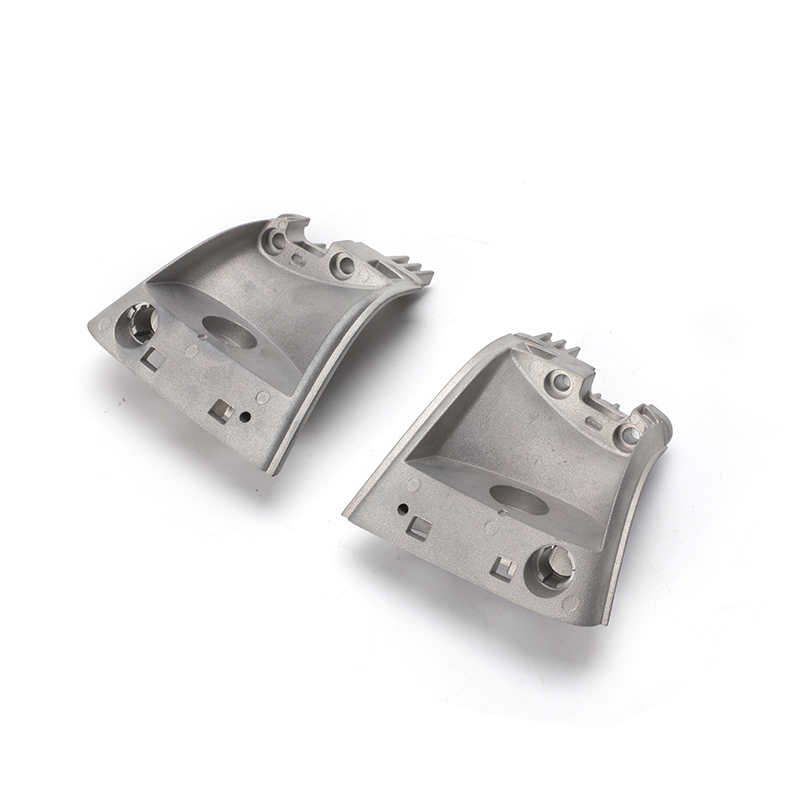 아연 Die-Cast Car Luggage Rack Support Bracket 정밀도가 높고 가공 문제가 적은 소형 자동차 부품에 적합한 자동차 수하물 선반용 소형 아연 합금 다이캐스트 지지 브래킷입니다. 제품보기 →
알루미늄은 질량이나 열이 지배하는 부품을 사용합니다.
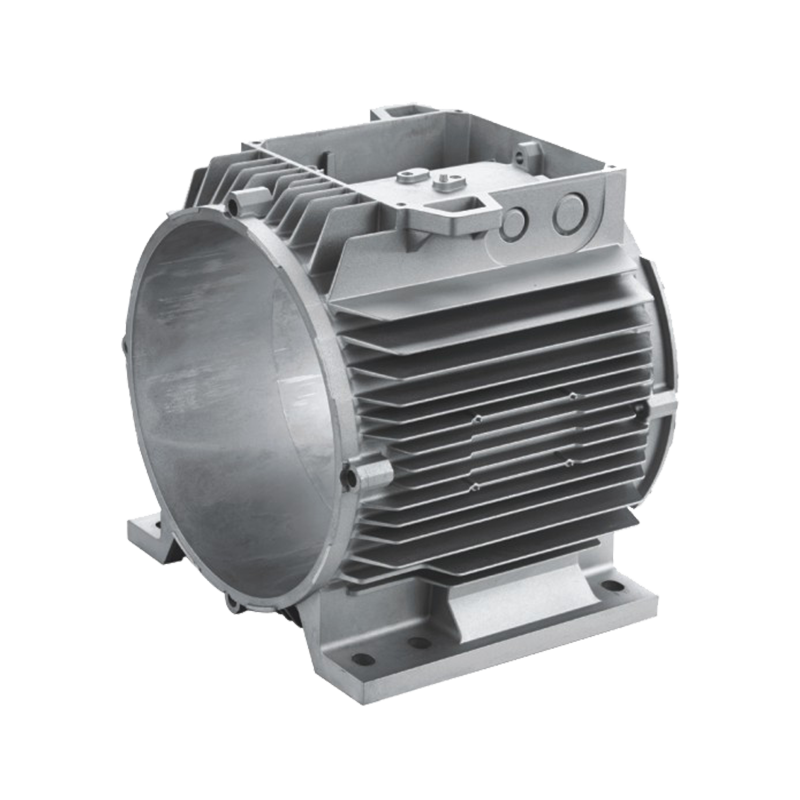
아연은 몇 킬로그램 이상에서는 경쟁력이 거의 없기 때문에 대형 주조의 경우 재료 데이터 시트가 아닌 기계에 의해 결정되는 경우가 많습니다.
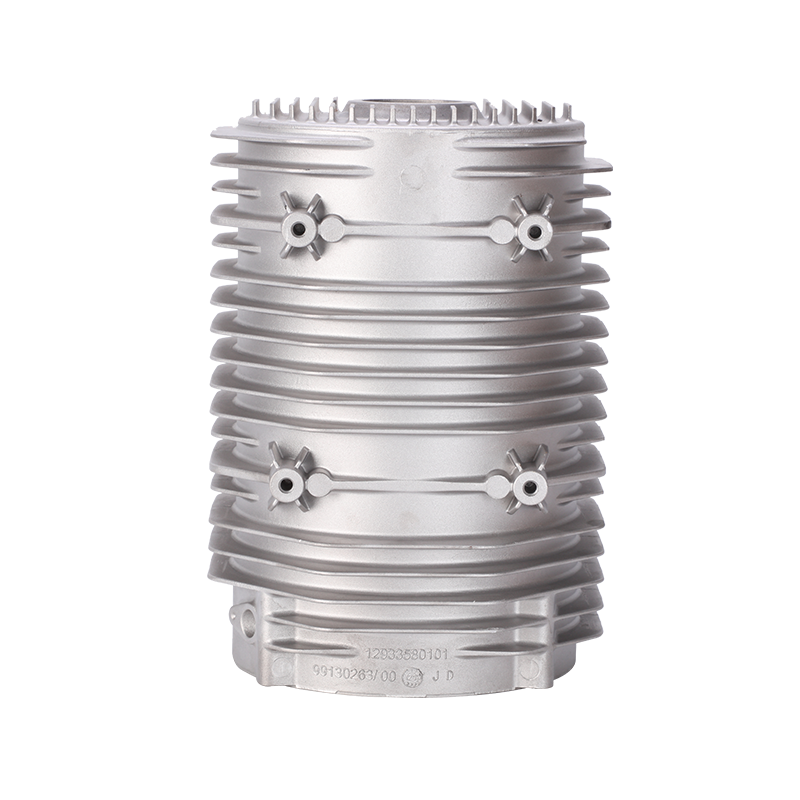
 고압 알루미늄 다이캐스트 자동차 모터 하우징 알루미늄 die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. 제품보기 →
아연은 성형 및 태핑된 나사산을 잘 수용하고 얇은 부분에서 토크를 유지하므로 작은 아연 브래킷에는 인서트가 필요하지 않은 경우가 많습니다. 알루미늄은 나사산 측면이 더 부드럽기 때문에 커버, 액세스 패널, 필터 하우징 등 사용 중에 열고 닫는 모든 것에는 강철 인서트 또는 알루미늄용으로 설계된 나사산 형성 나사가 있어야 합니다. 등의 부품에 밀봉된 오일 팬 및 섬프 , 볼트 패턴과 보스 높이는 아연 도면에서 복사하는 것이 아니라 스레드 동작을 중심으로 설계해야 합니다.
아연은 갈바니 계열에서 알루미늄, 강철, 스테인리스강 아래에 위치하므로 알루미늄 구조에 볼트로 연결된 아연 부분이 희생 양극이 됩니다. 도로 염분이나 해안 서비스에서는 먼저 부식됩니다. 코팅, 절연 와셔 또는 알루미늄 브래킷이 일반적인 수정 방법이며, 이것이 외부 섀시 하드웨어에 아연이 덜 일반적으로 사용되는 이유 중 하나입니다.
대략 95°C 이상에서는 아연이 영구 하중을 받으면 천천히 변형됩니다. 열원 근처에 예압을 전달하는 아연 부품은 온도 여유를 두고 평가하거나 알루미늄으로 옮겨야 합니다.
아연은 표면 처리가 거의 필요 없는 부동태화, 분말 코팅, 전자 코팅 및 장식 도금에 사용됩니다. A380과 같은 고실리콘 알루미늄은 고르지 않게 양극 산화 처리되어 종종 어둡거나 얼룩덜룩하게 변합니다. 따라서 균일한 양극 산화 처리가 필요한 프로그램에서는 일반적으로 저실리콘 합금을 지정하거나 대신 분말 코팅으로 전환합니다.
킬로그램당이 아닙니다. 아연 합금은 일반적으로 비용이 더 많이 들고 밀도도 2.4배 더 높습니다. 엄격한 공차, 얇은 벽 및 무거운 기계 가공 내용으로 인해 알루미늄 가공 비용이 상승하거나 금형 수명 연장으로 이익을 얻을 만큼 볼륨이 충분히 높을 때 완성된 부품 수준에서 아연은 더 저렴해집니다.
예, 하지만 직접적으로 젖은 상태로 접촉하지는 않습니다. 아연은 쌍의 양극이며 우선적으로 부식됩니다. 조인트에는 코팅, 절연 와셔 또는 호환 가능한 실란트를 사용하십시오.
A380 알루미늄은 Zamak 3의 283MPa에 비해 약 324MPa로 더 높은 극한 인장 강도를 가지며, 아연은 더 높은 항복 강도를 갖습니다. 킬로그램당 강도는 가깝지 않습니다. 알루미늄이 큰 차이로 승리합니다.
아연은 0.5~1.0mm 벽에서 안정적으로 주조됩니다. 알루미늄은 형상과 흐름 길이에 따라 대략 1.5~2.5mm가 필요합니다. 이러한 한계보다 얇게 제작하면 미성형, 콜드 셧, 다공성이 예상됩니다.
거의 예외없이 알루미늄. 이러한 부품은 크기가 크고 열 경로가 필요하며 종종 구조적 또는 밀봉 기능을 가지고 있습니다. 아연은 여전히 작은 브래킷, 커넥터 및 래치 부품에 동일한 차량에 들어갑니다.
당신은 준비가 되셨습니까? 맞잡다 Jieda와 함께?
* 귀하의 이메일은 우리와 함께 안전합니다. 스팸은 아닙니다.
제품
연락처 정보
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, DAQI 기술 산업 구역, Beilun District, Ningbo